
 EN
Kaip plonasis drugelio vožtuvas įmontuojamas tarp vamzdžių flanšų?
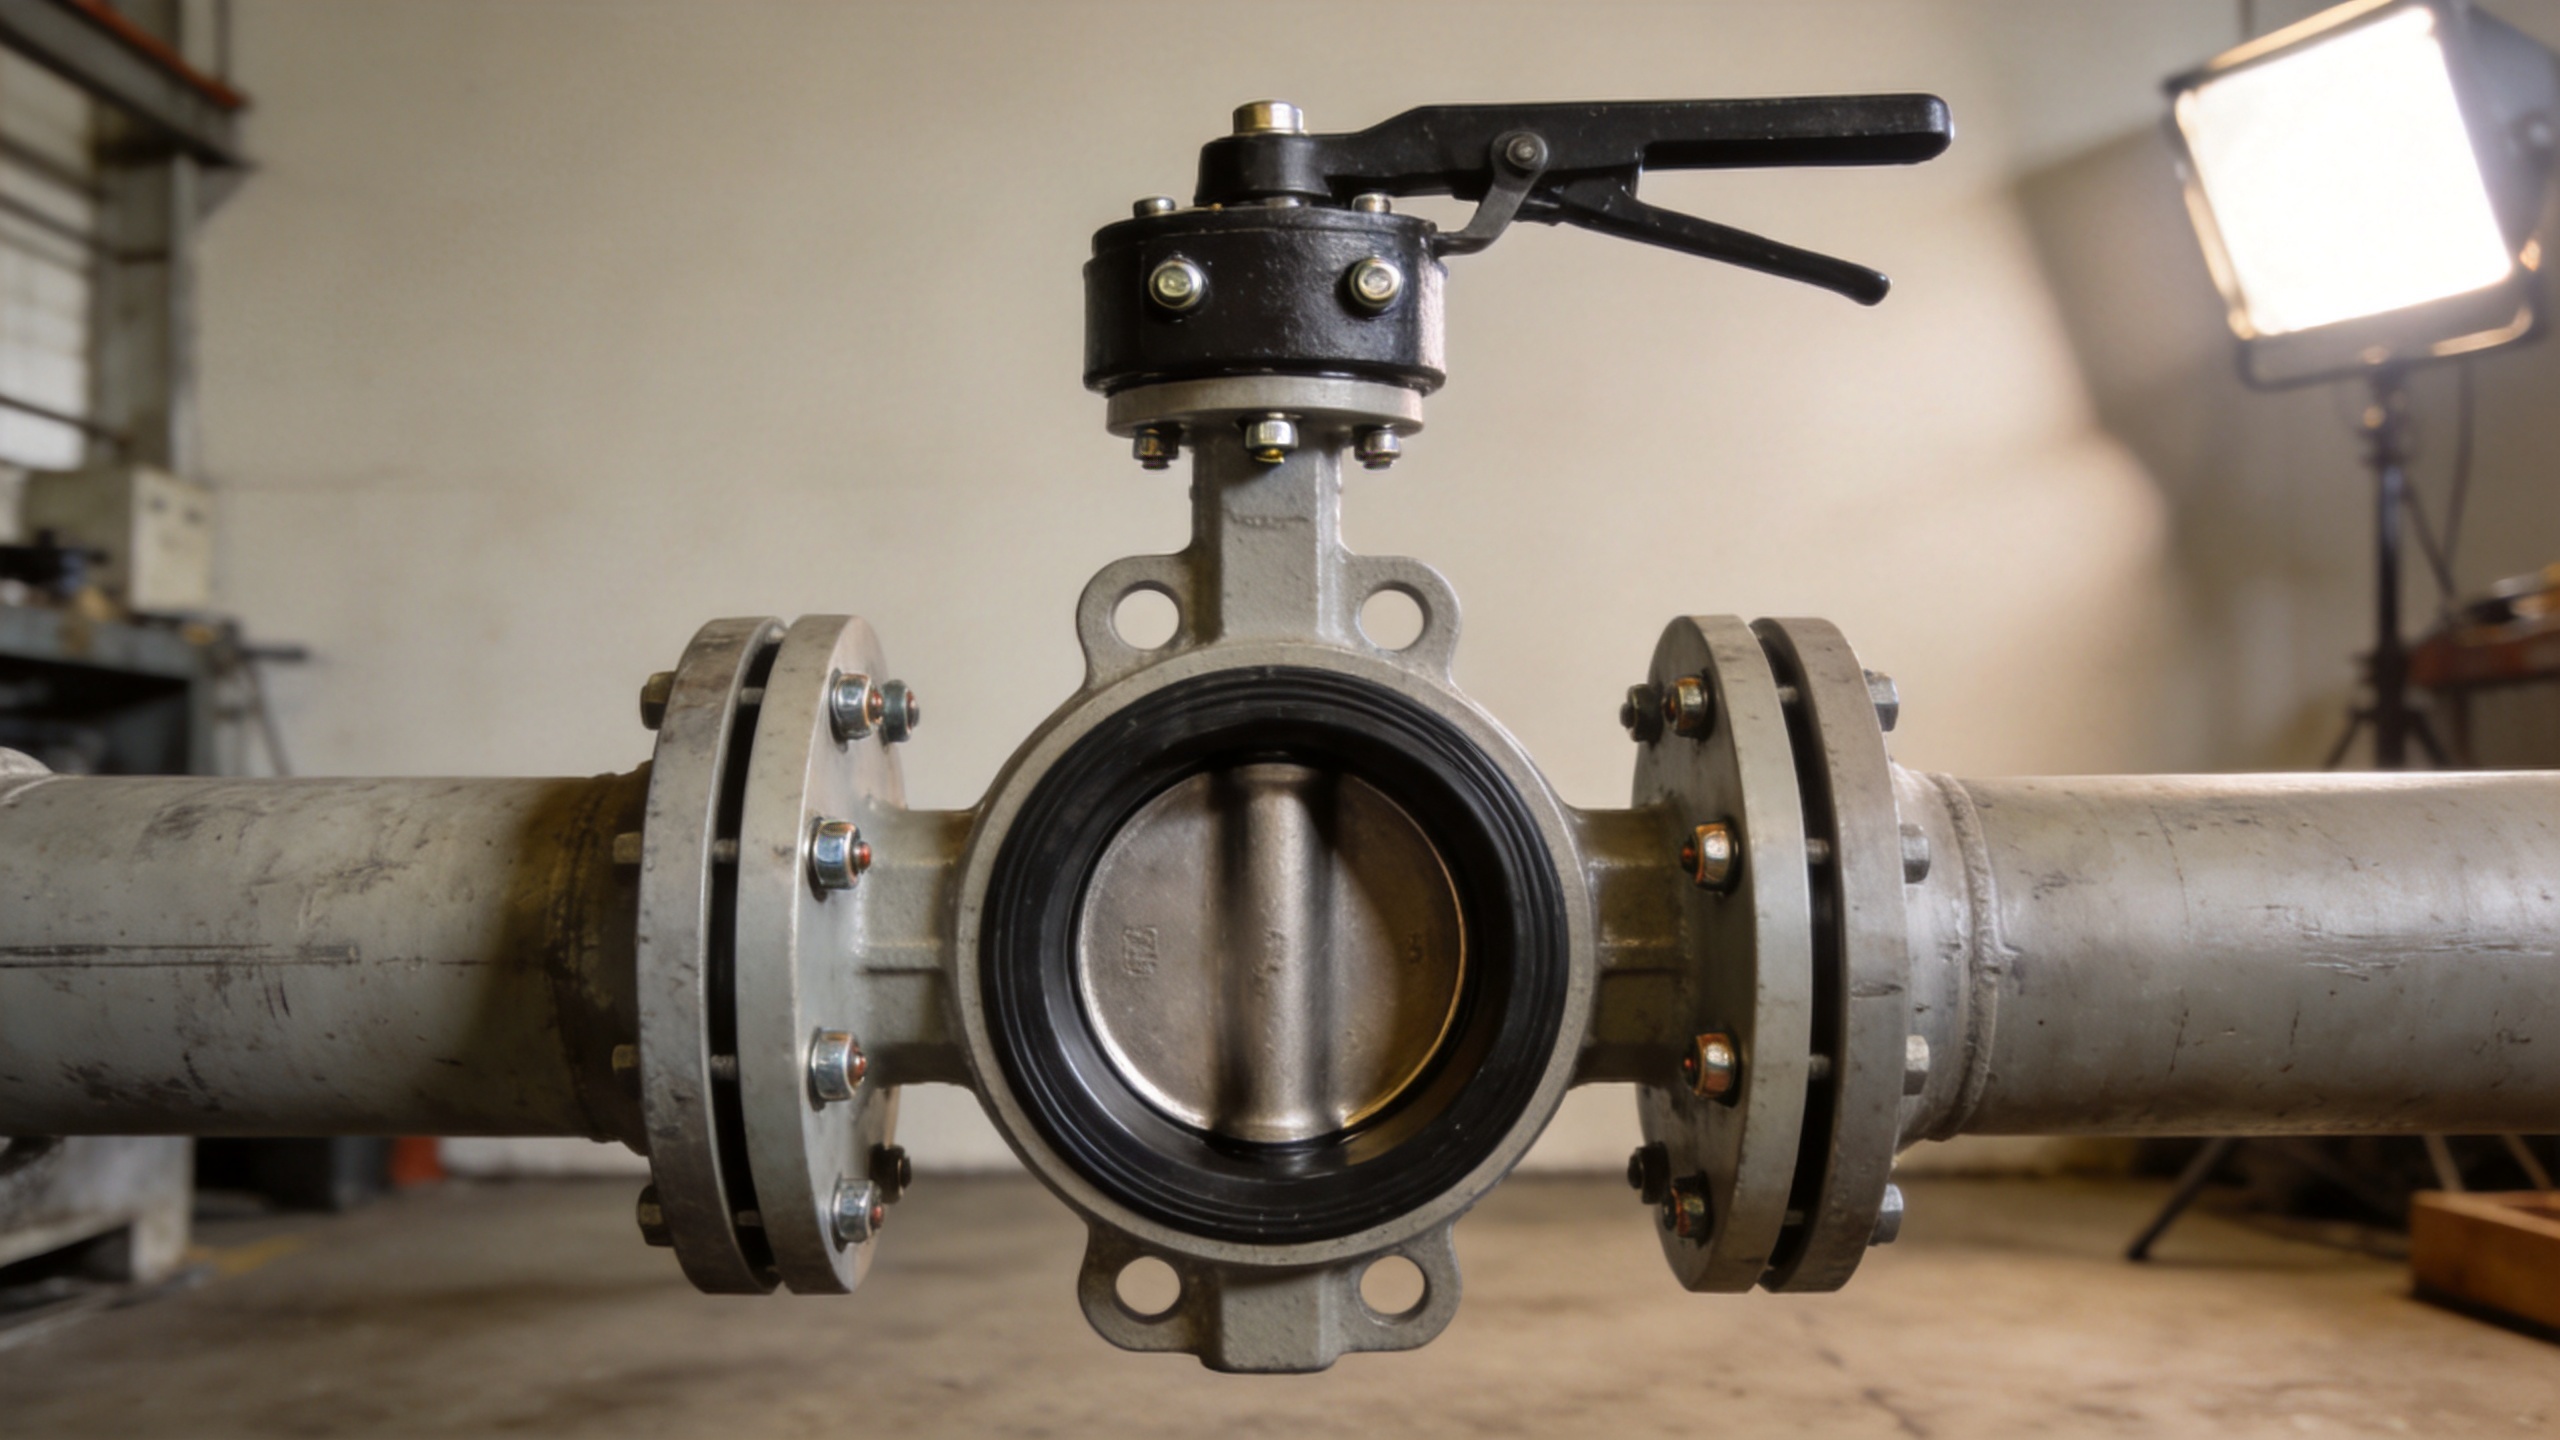
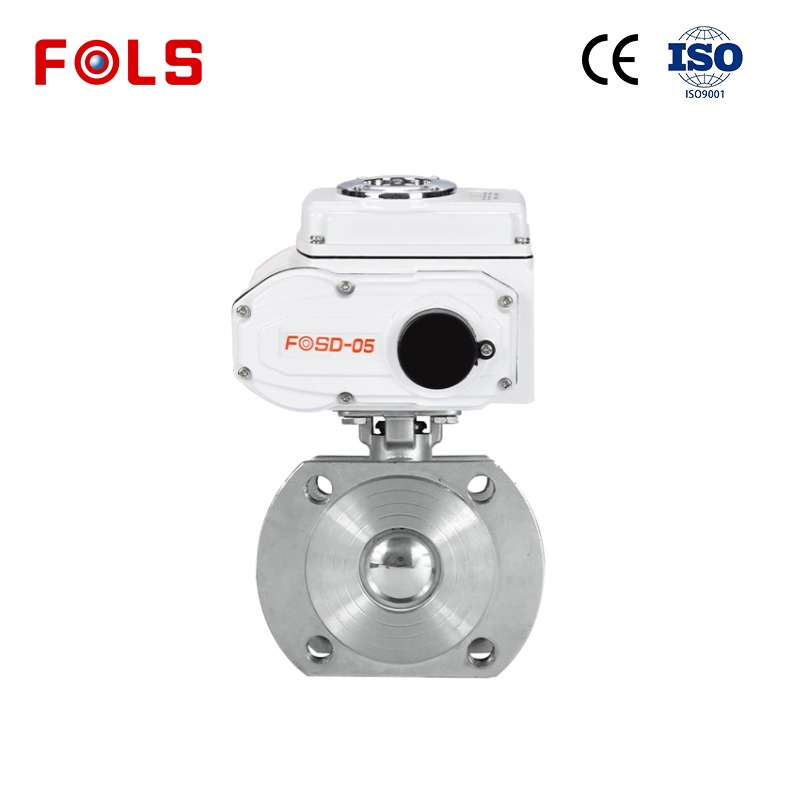
APlokštelinis drugio vožtuvas įmontuojamas tarp dviejų atitinkamų vamzdyno flanšų, o ne pritvirtinamas prie vožtuvo korpuso išlietų flanšų. Vamzdyno flanšai, varžtai, veržlės ir suspaustas sėdynės žiedas veikia kaip vienas jungiamasis mazgas. Būtent šis kompaktiškas išdėstymas lemia tai, kad Plokštelinis drugio vožtuvas dažnai naudojamas ten, kur svarbūs įrengimo vietos dydis ir komponentų svoris, tačiau tai taip pat reiškia, kad reikia ypač dėmesingai stebėti centravimą ir varžtų apkrovimą.
Iš vožtuvų taikymo inžinieriaus pozicijos naudingiausias klausimas yra ne tik tai, ar nominalusis dydis atitinka. Svarbu taip pat įvertinti, ar flanšų paviršiai, vidinis skersmuo, sėdynės konstrukcija, diskų judėjimo kelias, varžtų išdėstymas, eksploatacijos sąlygos ir montavimo procedūra suderinta tarpusavyje. Toliau pateikta paaiškinama bendroji išdėstymo schema; tačiau sprendžiant konkrečią montavimo užduotį, įgaliojančiais dokumentais lieka vožtuvo gamintojo nurodymai ir projektinė specifikacija.
Pagrindinis flanšo–vožtuvo išdėstymas
APlokštelinis drugio vožtuvas turi ploną korpusą su atspariu arba techniškai sukurtu sėdynės elementu aplink savo srauto angą. Jis įdedamas tarp dviejų vamzdyno flanšų ir fiksuojamas, kai įstatomi ir priveržiami flanšų varžtai. Skirtingai nuo flanšuotojo vožtuvo, šio korpusas neturi savo poros pilnų priveržiamųjų flanšų. Skirtingai nuo daugelio „lug“ tipo korpusų, standartinis „wafer“ tipo korpusas paprastai nėra skirtas laikyti vienos linijos pusės, kai kita pusė jau pašalinta.
Montuojant vamzdyno flanšai sudaro spaustuvines paviršių plokštumas, varžtai užtikrina laikymo jėgą, o sėdynės elementas sandarina prieš flanšų paviršius, kai jis suspaudžiamas pagal numatytąją paskirtį. Vietos nustatymo skylės arba orientaciniai iškilimai ant Plokštelinis drugio vožtuvas padeda teisingai išdėstyti korpusą, kol montuojama įranga. Tai tik orientaciniai elementai, o ne pakaitalas viso jungties tikrinimui.
Kodėl svarbu centruoti prieš priveržiant bet kurį varžtą
Vožtuvo anga turi būti koncentriška flanšų angoms, o diskas turi turėti pakankamai laisvumo sukantis be lietimosi su vamzdžiu ar flanšu. A Plokštelinis drugio vožtuvas kuris yra žemai, aukštai ar ne centre, gali atrodyti tinkamas, kai varžtai yra atlaisvinti, tačiau sukant diską gali kilti trintis. Tai yra sistemos problema, o ne tik vožtuvo problema.
Pradėkite nuo abiejų flanšų paviršių vizualinės patikros. Pašalinkite šiukšles, suvirinimo iššoklius, pažeistą tarpinės medžiagą ir viską, kas gali sukurti vietinį iškilimą. Įsitikinkite, kad flanšai pakankamai lygiagretūs montavimo procedūrai ir kad vamzdžių galai neįsiterpia į disko judėjimo kelią. Nepanaudokite flanšų varžtų, kad stipriai nesutvarkytus vamzdžius priverstumėte į vietas; tai gali sukelti netolygią kūno ir sėdynės apkrovą.
Dėl elastingosios sėdynės Plokštelinis drugio vožtuvas , sėdynė gali tarnauti kaip sandarinimo elementas suderinamoje flanšų jungtyje, tačiau tai priklauso nuo modelio ir naudojimo sąlygų. Automatinis tarpinės pridėjimas nėra visuotinai naudingas sprendimas. Jei tarpinė reikalinga, jos pasirinkimą reikėtų atlikti remiantis vožtuvo dokumentacija ir linijos specifikacija, nes tai keičia suspaudimo stulpelį ir turimą disko laisvąjį tarpą.
Praktiška montavimo tvarka
- Patikrinkite jungties komponentus. Patikrinkite vožtuvo dydį, slėgio klasę arba klasifikavimo pagrindą, flanšų standartą, varžtų išdėstymą, varžtų ilgį ir naudojimo są совместumą su patvirtintais dokumentais. Tiesioginis nominalusis dydis vienas savaime nepakankamas, kad būtų užtikrintas tinkamas pritaikymas.
- Nustatykite diskų padėtį. Diską įdėkite šiek tiek atidarytą, kai montuojate Plokštelinis drugio vožtuvas , nebent gamintojas nurodo kitą padėtį. Tai padeda apsaugoti sėdynę įdedant vožtuvą ir leidžia montuotojui įsitikinti, kad diskas nesilietės su gretimų angų kraštais.
- Atidarykite flanšų tarpą tik tiek, kiek reikia. Remkite vamzdyną ir išplėskite flanšus tiek, kad būtų galima įdėti kūną be sėdynės braižymo ar ištempimo. Per didelis išplėtimas gali sukelti savo pačių lygiavimo problemas.
- Naudokite orientacinio ženklo funkcijas ir laikinuosius varžtus. Įdėkite montavimo vadovą arba lyginimo varžtus ten, kur konstrukcija leidžia, priartinkite Plokštelinis drugio vožtuvas prie skylės centro ir patikrinkite, ar valdymo įrenginys, rankenėlė bei visi papildiniai turi reikiamą laisvąjį tarpą.
- Lygiai suartinkite flanšus. Pirmiausia įsukite likusius varžtus pirštais. Prieš galutinai apveržiant, patikrinkite diskų judėjimą. Jei diskas liečia, sustokite ir pataisykite išdėstymą vietoje to, kad priverstumėte veikimą.
- Veržkite kryžminiu būdu. Didinkite varžtų apkrovą palaipsniui ir lygiai pagal patvirtintą veržimo momentą. Netolygi apkrova gali deformuoti elastingą sėdynę arba palikti vieną segmentą nepakankamai suspaustą.
- Atlikite ciklinį bandymą ir patikrinkite. Veikia Plokštelinis drugio vožtuvas nuo uždaro į atvirą padėtį ir atgal prieš paleisdami į eksploataciją. Tada patikrinkite flanšų jungtį, prieinamus tvirtinimo elementus bei valdymo įrenginį ar rankenėlę dėl galimos trukdžių.
Ką varžtai daro – ir ko jie nedarytų
Plonosios (wafer) montavimo schemoje pervarantys varžtai spaudo abu flanšus ir laiko Plokštelinis drugio vožtuvas eilutėje. Jų negalima naudoti kaip taisymo įrankių išlenktiems vamzdui, nesuderinamiems flanšų paviršiams ar neteisingo dydžio vožtuvui. Vienos pusės priveržimas, kad „pritrauktų vožtuvą“, gali sukelti netolygią sėdynės suspaudimą ir vėlesnį nuotėkį ar valdymo problemą padaryti sunkiau diagnozuojamą.
Nėra atsakingo bendrojo veržimo momento skaičiaus kiekvienam Plokštelinis drugio vožtuvas . Reikiamas veržimo momentas priklauso nuo vožtuvo konstrukcijos, nominalaus dydžio, flanšų paviršiaus tipo, varžtų skersmens ir klasės, tarpinės išdėstymo (jei taikoma), tepalo būklės bei projekto procedūros. Naudokite dabartinės modelio specifines montavimo instrukcijas ir patvirtintą varžtų tvirtinimo specifikaciją. Jei šie dokumentai prieštarauja vienas kitam, neatidėliodami išspręskite neatitikimą prieš jungties įdiegimą.
Flanšų suderinamumo tikrinimai, kurie sumažina pakartotinį darbą
Prieš pasirenkant ar montuojant Plokštelinis drugio vožtuvas , patvirtinkite flanšo standartą ir paviršiaus geometriją, o ne tik vamzdyno skersmenį. Patikrinkite, ar varžtų išdėstymas leidžia tinkamai pritvirtinti korpusą ir ar flanšo vidinis skersmuo užtikrina diskui pakankamą laisvą erdvę. Didelių skersmens nuokrypiai, iškilusios detalės, apvalkalai ar vamzdyno suvirinimai gali būti svarbūs. Tai ypač svarbu, kai vožtuvas keičiamas esamoje linijoje.
Taip pat įvertinkite, kas vyksta aplink vožtuvą po įrengimo. Varikliniam valdymo įrenginiui reikia vietos judėjimui ir techninės priežiūros atlikimui. Rankenai reikia naudingos valdymo lankinės erdvės. Sunkus valdymo įrenginys gali reikėti papildomos atramos, o ne tik remtis vožtuvo kaklu ir šalia esančiu vamzdynu. Plokštelinis drugio vožtuvas šie niuansai dažnai nulemia tai, ar kompaktiška išdėstymo schema išlieka praktiška visą eksploatacijos laikotarpį.
Plokščiojo korpuso priešais išorinių iškyšulių korpusą: izoliavimo klausimas
APlokštelinis drugio vožtuvas laikomas pritvirtintas tarp dviejų flanšų, todėl jis paprastai vertinamas kaip nuolatinės, atramos turinčios vamzdyno sąjungos dalis. Pritvirtinamasis („lug-style“) vožtuvas turi sriegiuotus arba per einančius išorinius išsišakojimus („lugs“), kurie gali būti naudojami įvairiems vamzdynų išdėstymams, tačiau visada laikantis gamintojo nustatytų slėgio ir galinės linijos ribojimų. Pasirinkimas nėra susijęs su tuo, kad viena korpuso konstrukcija būtų visuomet geriausia; čia svarbu tai, kokias techninės priežiūros ir izoliavimo sąlygas turi atitikti vamzdynas.
Susijusius komponentus negalima laikyti keičiamaisiais tik dėl to, kad jie turi žodį „wafer“ pavadinime. wafer patikrinimo vožtuvų gamintojų pirkėjai turėtų patikrinti veido-į-veidą matmenis, laikymo būdą, flanšų suderinamumą, darbinę aplinką ir montavimo orientaciją kiekvienam patikrinimo vožtuvui. wafer spyruoklinis patikrinimo vožtuvas naudoja kitokį vidinį veikimo principą ir gali turėti savo reikalavimus dėl skysčio tekėjimo krypties bei atsidarymo charakteristikos. Tai nekeičia to, kaip turi būti išlyginta ir apveržta drugelio vožtuvo flanšų sąjunga.
Prieš paleidimo patikrinimo sąrašas
- Prietaiso flanšo standartas, nominalusis dydis, paviršiaus būklė ir varžtų išdėstymas patvirtinti.
- The Plokštelinis drugio vožtuvas diskas yra centruotas ir laisvai juda per visą savo judėjimo kelią.
- Sėdynė, flanšų paviršiai ir bet koks nurodytas tarpinės išdėstymas atitinka patvirtintas montavimo instrukcijas.
- Varžtai priveržti dokumentuota kryžminiu būdu pagal taikomą procedūrą.
- Patikrinti vamzdyno atramos, valdymo įrenginio laisvas erdvė, rankenėlės prieinamumas ir techninės priežiūros erdvė.
- Vamzdynas padėjamas slėgiu ir tikrinamas naudojant projekto paleidimo procesą.
Pagrindinis išvada
APlokštelinis drugio vožtuvas šis prietaisas pritaikytas vamzdyno flanšams, būdamas įdėtas tarp jų ir centruotas, o flanšų varžtai laiko vožtuvą ir apkrauna sandarinimo kontaktinę zoną. Geri rezultatai priklauso ne tik nuo vožtuvo korpuso įdėjimo tarp dviejų vamzdynų: reikia patikrinti suderinamumą, apsaugoti diskui reikiamą laisvą erdvę, vienodai priveržti varžtus ir naudoti modeliui specifines montavimo instrukcijas, kuriose nurodyti reikiami veržimo momentai bei paleidimo detalės. Kai šie tikrinimai atliekami matomai dar prieš paleidimą, kompaktiškas „wafer“ tipo prijungimas tampa lengvesnis montuoti, tikrinti ir prižiūrėti.
 ŠILTA NAUJIENA

