 EN
Expérience sur le terrain et dynamique des risques dans les systèmes fluides
Étude de cas de suppression industrielle dans le secteur logistique
Dans les infrastructures de suppression d’incendie, la fiabilité mécanique absolue constitue le seul facteur déterminant entre une maîtrise contrôlée de l’incendie et une perte catastrophique de biens. Lors d’un incendie majeur survenu dans un complexe logistique et industriel, les équipes d’intervention d’urgence ont tenté d’activer une boucle d’eau deluge dédiée. Toutefois, la vanne à vanne d’isolement principale n’a pas fourni le débit d’eau requis pour l’extinction. Une inspection post-incident a révélé qu’une vanne à vanne à tige non apparente, non répertoriée, avait subi une séparation interne de sa tige plusieurs mois plus tôt, lors d’un nettoyage routinier de la ligne. Comme la tige tournait librement sans déplacer le clapet interne, les opérateurs croyaient que la vanne était entièrement ouverte, alors que le clapet restait bloqué dans son siège fermé.
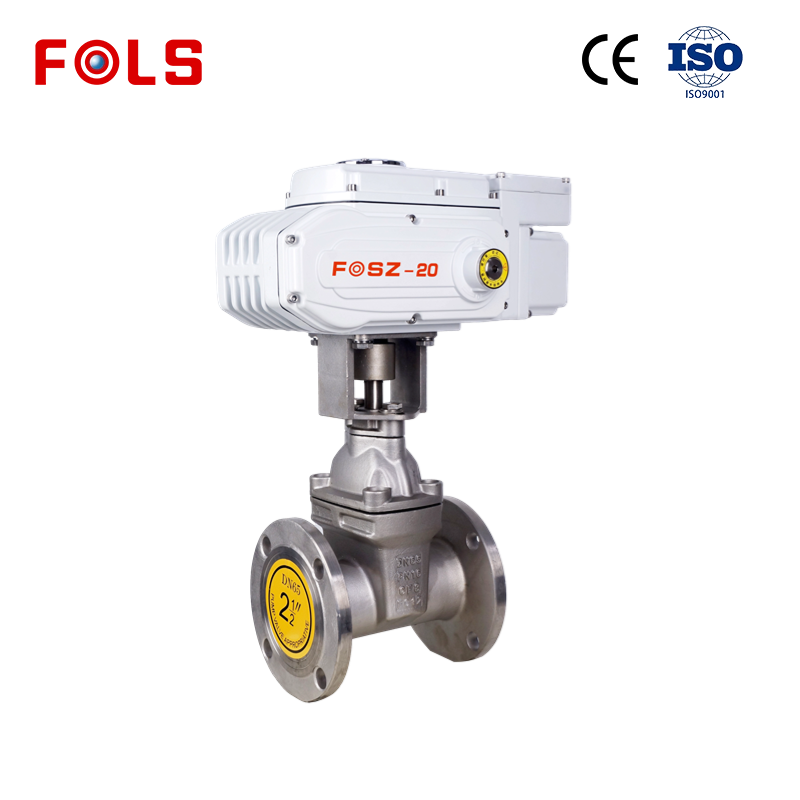
La chute catastrophique du débit hydraulique a permis aux flammes de se propager vers les ateliers de production adjacents avant que les pompes incendie auxiliaires puissent être redirigées. Les propriétaires de l’installation ont ensuite fait appel à des spécialistes en ingénierie de FOLS Valve Technology afin de moderniser entièrement le collecteur de distribution d’eau incendie. FOLS Valve Technology a remplacé chaque unité endommagée par des assemblages de robinets à vanne à cuvette élastique Outside Screw and Yoke (OS&Y), homologués UL et approuvés FM, équipés de commutateurs de surveillance anti-manipulation intégrés. La conception à tige montante visible permettait une confirmation visuelle immédiate de la position de la vanne, garantissant ainsi que le personnel chargé de la sécurité de l’installation pouvait vérifier l’état des vannes à distance lors des inspections mensuelles de sécurité vitale.
Modes de défaillance critiques et risques opérationnels
Une vanne à tournant installée dans une boucle de protection incendie de secours reste inactive pendant des mois ou des années, ce qui la rend particulièrement vulnérable à une dégradation mécanique passive. Le danger le plus grave est la corrosion interne et la tuberculation. Lorsqu’une vanne à tournant en fonte non revêtue est immergée dans de l’eau stagnante, des dépôts d’oxyde de fer s’accumulent le long des guides internes et de la cavité du corps. Lorsqu’une manœuvre d’urgence est requise, la tuberculation bloque le clapet, empêchant la vanne à tournant de se fermer hermétiquement ou la bloquant dans une position intermédiaire.
|
Vulnérabilité de la protection incendie |
Cause technique fondamentale |
Impact sur le réseau de désenfumage |
|
Fermeture cachée de la vanne |
Tige interne cassée sur vanne NRS |
Aucune distribution d’eau en situation d’urgence |
|
Tuberculation sévère |
Eau stagnante dans une vanne en fonte non revêtue |
Clapet bloqué et débit hydraulique restreint |
|
Délamination du caoutchouc en forme de coin |
Collage adhésif de qualité inférieure |
Bouchons des buses d’arrosage en aval |
|
Défaillance de l’emballage de la tige |
Élastomère desséché en l’absence de cycles |
Inondation grave de la salle des pompes et chute de pression |
Un autre risque opérationnel majeur concerne le coup de bélier et les chocs hydrauliques. Si un opérateur ferme brusquement une vanne à clapet durant des conditions d’écoulement à fort débit, l’arrêt soudain de la quantité de mouvement génère des ondes de pression hydraulique sévères. Cette surpression transitoire peut fracturer le corps de la vanne à clapet, rompre les joints des tuyaux en aval ou cisailler les nervures directrices du clapet. En outre, les manipulations manuelles non autorisées constituent un risque permanent : une vanne à clapet non surveillée peut être fermée accidentellement pendant des travaux d’entretien, désactivant ainsi les systèmes automatiques d’arrosage sans déclencher d’alarme de surveillance. La sélection appropriée des vannes à clapet doit tenir compte de chaque vulnérabilité grâce à des tiges visuelles certifiées, à des élastomères résilients collés et à des accessoires de surveillance contrôlés.
Principes techniques et construction mécanique fondamentale
Mécanique d’isolement linéaire et architecture en forme de coin
Une vanne à tournant papillon lourde fonctionne comme une vanne linéaire à plusieurs tours à débit total, conçue strictement pour l’isolation, et non pour le réglage du débit. Le mécanisme de fonctionnement d’une vanne à tournant papillon repose sur un coin vertical se déplaçant perpendiculairement au sens d’écoulement du fluide. Lorsqu’un opérateur tourne le volant dans le sens inverse des aiguilles d’une montre, la tige filetée tire le coin verticalement vers l’intérieur du boîtier de la vanne, dégageant ainsi entièrement la voie d’écoulement du fluide. Dans cet état entièrement ouvert, la vanne à tournant papillon offre un parcours d’écoulement direct et à diamètre total, avec une perte de pression hydraulique négligeable et aucune turbulence, préservant ainsi la pression de refoulement critique des pompes incendie.
Tourner le volant de la vanne à tournant dans le sens horaire force le clapet en coin vers le bas entre deux sièges inclinés. Dans les réseaux modernes de protection contre l’incendie, les ingénieurs exigent une vanne à tournant à clapet élastique plutôt qu’un clapet en coin métallique traditionnel. La vanne à tournant à clapet élastique utilise un clapet en fonte ductile entièrement encapsulé dans du caoutchouc synthétique lié (généralement EPDM). Lorsque le clapet vient se poser contre le fond plat et sans poche du corps de la vanne à tournant, le caoutchouc se comprime uniformément pour établir un joint étanche à l’air, intégrant sans problème de petites particules de sable tout en maintenant l’étanchéité sous pression.
Architecture OS&Y par rapport aux configurations à tige non montante
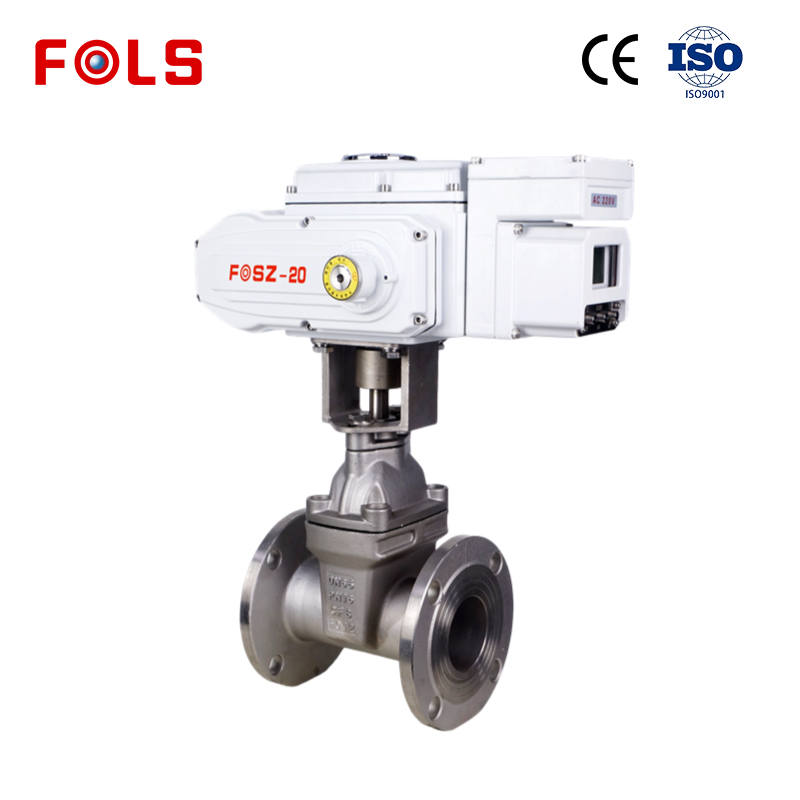
Les normes incendie privilégient fortement les robinets à vanne à tige extérieure et à fourchette (OS&Y) par rapport aux conceptions à tige non montante. Dans un robinet à vanne OS&Y, les filetages de la tige restent à l’extérieur de la frontière de pression mouillée, isolés de la corrosion due à l’eau stagnante. Lorsque la roue manuelle tourne, la tige s’élève visiblement à travers l’écrou de fourchette. Les inspecteurs des installations peuvent déterminer si un robinet à vanne OS&Y est ouvert, partiellement fermé ou complètement fermé simplement en observant l’élévation de la tige depuis une distance de quinze mètres.
À l’inverse, un robinet à vanne à tige non montante maintient une élévation constante de la tige tandis qu’un écrou intérieur en bronze soulève le clapet. Bien que les robinets à vanne à tige non montante permettent d’économiser de l’espace vertical dans les fosses de pompage exiguës, l’impossibilité de vérifier la position du clapet depuis l’extérieur introduit un risque inacceptable pour la sécurité incendie, sauf s’ils sont associés à un indicateur mural mécanique homologué.
Normes réglementaires incendie : homologations NFPA, UL et FM
Chaque vanne à passage droit installée dans un système dédié de protection contre l’incendie doit satisfaire à des exigences réglementaires rigoureuses. Selon la norme NFPA 13, « Toute vanne de commande régulant l’alimentation en eau des systèmes d’arrosage automatique doit être une vanne indicatrice homologuée, permettant de visualiser clairement si elle est ouverte ou fermée. » Les normes UL 262 et FM Classe 1120/1130 imposent des essais hydrostatiques de coquille stricts à deux fois la pression de service nominale (essai de coquille minimal de 500 psi pour une vanne à passage droit nominale de 250 psi), ainsi que des essais cycliques rigoureux et des essais d’adhérence et de décollement des sièges en caoutchouc. L’approvisionnement d’une vanne à passage droit homologuée garantit la conformité aux protocoles d’évaluation des risques liés à la sécurité des personnes.
Valeur pratique, approvisionnement et protocole de maintenance
Spécifications d’achat, essais et bonnes pratiques d’approvisionnement
La spécification d'une vanne à passage direct industrielle pour la suppression d'incendie exige une vérification rigoureuse des classes de pression, des perçages des brides et des revêtements internes. Les ingénieurs doivent exiger que chaque vanne à passage direct à disque élastique soit recouverte, à l'intérieur comme à l'extérieur, d'une couche d'époxy thermodurcissable appliquée par fusion conforme à la norme AWWA C550. Cette barrière époxy lisse et non toxique empêche la tuberculation et protège le corps en fonte ductile de la vanne contre la corrosion micro-galvanique. Des fabricants leaders tels que FOLS Valve Technology fournissent des ensembles complets de vannes à passage direct entièrement certifiés, conçus avec des tiges en acier inoxydable, des douilles en bronze pour la chape, et des brides de montage ISO intégrées destinées aux contacteurs de position de surveillance.
|
Étape du cycle de vie |
Action technique critique |
Norme qualité cible |
|
Vérification du matériau |
Vérifier l'épaisseur de l'époxy appliqué par fusion |
AWWA C550 (≥ 250 microns en film sec) |
|
Contrôle d'usine |
Essai hydrostatique de l'enveloppe à 2 fois la pression nominale |
Preuve hydrostatique UL 262 / FM 1120 |
|
Intégration de surveillance |
Installer un dispositif de surveillance anti-manipulation à double contacteur |
Intégration au circuit de signalisation NFPA 72 |
|
Exercice annuel |
Vanne à tournant cylindrique complètement fermée et ouverte |
Fonctionnement fluide conformément à la norme NFPA 25 |
|
Lubrification de la tige |
Appliquer une graisse de qualité marine sur la tige externe |
Absence d’usure par galling ou de blocage des filetages |
Les protocoles d’inspection à la livraison sur le chantier doivent confirmer que la tige de la vanne à tournant cylindrique tourne librement sur toute sa course sans blocage. Les techniciens doivent vérifier que la roue manuelle de la vanne à tournant cylindrique comporte des flèches indiquant les sens d’ouverture et de fermeture. Les protocoles de maintenance planifiée, régis par la norme NFPA 25, exigent qu’une inspection visuelle soit effectuée tous les trois mois sur chaque vanne à tournant cylindrique destinée à la protection contre l’incendie, ainsi qu’un exercice annuel de fonctionnement. Les techniciens doivent actionner complètement la vanne à tournant cylindrique jusqu’à fermeture totale, puis la rouvrir entièrement, tout en lubrifiant les filetages externes de la tige OS&Y avec une graisse synthétique résistante à l’eau afin de garantir une réactivité immédiate et fluide en cas d’urgence.
Questions fréquemment posées concernant les vannes à tournant cylindrique pour la protection contre l’incendie
Q : Pourquoi une vanne à tournant cylindrique OS&Y est-elle requise dans les colonnes montantes de sprinklers incendie ?
R : Une vanne à tige extérieure et à bride (OS&Y) est obligatoire sur les colonnes montantes des sprinklers incendie, car sa tige filetée s’élève visiblement à l’extérieur du corps de la vanne lorsqu’elle est ouverte. Ce dispositif mécanique permet aux inspecteurs incendie, aux auditeurs d’assurance et aux opérateurs d’usine de confirmer instantanément que la vanne à passage direct est entièrement ouverte, évitant ainsi des coupures d’eau catastrophiques dues à des vannes fermées en toute discrétion.
Q : À quoi sert un contacteur de surveillance sur une vanne à passage direct de protection incendie ?
R : Un contacteur de surveillance anti-manipulation surveille la position physique de la tige de la vanne à passage direct. Si une personne non autorisée tourne le volant de la vanne à passage direct de seulement deux tours à partir de la position entièrement ouverte, des microcontacteurs internes déclenchent immédiatement une alarme sonore et visuelle de défaut de surveillance au tableau central d’alarme incendie.
Q : Quelle maintenance la norme NFPA 25 exige-t-elle pour une vanne à passage direct de protection incendie ?
A : La norme NFPA 25 standard exige des inspections visuelles mensuelles des ensembles de vannes à tournant sphérique scellés ou verrouillés, ou hebdomadaires si non verrouillés. Une fois par an, chaque vanne à tournant sphérique doit être actionnée sur toute sa course, depuis la position entièrement ouverte jusqu’à la position entièrement fermée, puis de nouveau jusqu’à la position entièrement ouverte. Lors de cet exercice, le personnel d’entretien inspecte les filetages de la tige, lubrifie les pièces mobiles et vérifie l’absence de fuite au niveau de l’emballage.
Q : Pourquoi une vanne à tournant sphérique à clapet élastique est-elle préférée à une vanne à tournant sphérique à siège métallique ?
A : Une vanne à tournant sphérique à clapet élastique encapsule son clapet en fonte ductile dans un caoutchouc EPDM collé, assurant l’étanchéité contre un fond lisse et plat, sans poches de sédiments dans le corps. En revanche, les anciens modèles de vannes à tournant sphérique à siège métallique nécessitent une rainure creusée dans le fond pour assurer l’étanchéité. Avec le temps, des sédiments s’accumulent dans cette rainure, empêchant le clapet métallique de se fermer complètement et provoquant des fuites internes persistantes.

